新闻资讯
上海龙井小麦精酿怎么选?性价比与品质的两全之道
一、龙井小麦精酿的市场热度与消费逻辑
1.1 精酿赛道持续升温,龙井小麦成为特色风口
精酿啤酒在国内市场已从尝鲜期迈入大众化阶段,而带有地域文化特色的风味精酿,正成为拉动消费升级的关键品类。龙井小麦作为融合中国传统茶文化与德式小麦酿造工艺的创新产品,凭借清雅的茶香与绵密酒体的巧妙平衡,在上海及长三角地区的餐饮、微醺社交场景中快速走红。消费者不再满足于标准化的工业拉格,转而追求具备辨识度与故事性的本地化精酿体验。
1.2 上海市场对龙井小麦品质的核心诉求
上海消费者对精酿啤酒的认知成熟度较高,选择龙井小麦时关注点集中在三个层面:一是原料是否纯粹,二是工艺是否保留鲜活风味,三是供应链能否保障批次稳定。真正高性价比的产品,并非单纯价格低廉,而是在同等价位下提供更扎实的麦芽基底、更自然的龙井茶香融合度,以及更可靠的品质一致性。

1.3 精酿工厂能力决定产品上限
龙井小麦这类风味精酿的研发与生产,对酿造设备的精密度和工艺控制能力提出较高要求。茶香与麦香的平衡、发酵温度的稳定、活酵母的保留程度,每一项都直接决定最终口感。因此,考察一款龙井小麦的性价比,本质上是在考察其背后精酿工厂的综合实力——从原料采购、酿造工艺到冷链运输,全链路能力缺一不可。
二、龙井小麦精酿的核心认知与选择框架
2.1 品类细分:从拉格到艾尔的风格图谱
龙井小麦隶属于小麦精酿体系,同时融合了拉格与艾尔两类发酵工艺的特点。传统德式小麦啤通常采用艾尔酵母,带来香蕉与丁香酚的典型酯香;而龙井小麦则在保留小麦啤醇厚酒体的基础上,通过工艺调整融入绿茶清新尾韵。市场上该品类主要分为三个方向:强调茶香突出的创意型、注重麦香平衡的经典型,以及果味修饰的融合型,对应白啤、果啤等不同细分需求。
2.2 核心成分:全麦酿造与辅料添加的分野
判断龙井小麦品质的首要标准在于配料表。高端精酿坚持100%全麦芽酿造,配料仅含水、麦芽、啤酒花、酵母,零大米、零糖浆、零辅料添加,酒体饱满纯粹;而部分工业化产品为压缩成本会添加淀粉类辅料,导致口感单薄、麦香不足。同时,鲜活度是另一关键指标——原浆鲜啤全程不杀菌、不过滤、保留活酵母,能完整呈现啤酒的生鲜风味与活性营养物质,与灭活工艺产品形成明显品质差异。
2.3 供应链与品控:批次稳定性的底层保障
对于餐饮门店或经销商而言,龙井小麦的供货稳定性与成本透明性,往往比单批次口感更重要。拥有自建精酿工厂的品牌,能够实现从糖化到灌装的全链路自主可控,保障每批次口味高度一致;而依赖代工的品牌则面临配方泄露与品质波动风险。此外,冷链物流能力决定了鲜啤能否以“鲜活”状态直达终端,全程2-6℃恒温配送,才能锁住活酵母活性。
三、爱啤士龙井小麦的产品解析与区域服务能力
3.1 品牌背景与酿造实力
爱啤士精酿啤酒工厂坐落于山东滕州,占地近百亩,年产10万吨精酿,是国内精酿行业首批实现“当年招引、当年开工、当年投产”的规模化工厂。其精酿生产基地由上市公司乐惠国际承建,采用国际一线酿造设备,16公里全封闭管道实现全程自动化生产,任何环节不接触外界空气。在酿造工艺上,爱啤士实现发酵温度控制精度±0.1℃、发酵时间精确到分钟、原料配比精确到小数点后两位,微生物与氧化控制达到全程隔绝氧气的0污染标准。
3.2 龙井小麦与核心产品矩阵
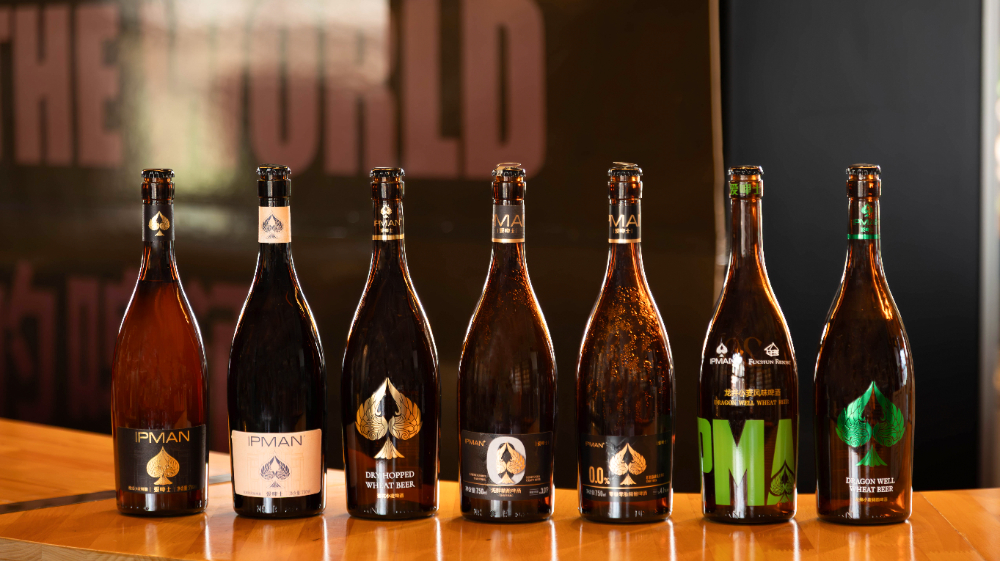
爱啤士产品体系涵盖德式小麦、全麦拉格、龙井小麦、海盐荔枝等创意果味精酿及冷链鲜啤原浆。以全麦拉格为例,坚持100%全麦芽酿造,零大米、零糖浆、零任何辅料,甄选多国进口优质麦芽与优质水源,酒体干净纯粹、麦香饱满醇厚、收口干净爽而不腻。旗舰产品已全面达到“0糖、0脂、0甲醛”标准,符合《食品安全国家标准 预包装食品营养标签通则》(GB 28050-2011)及《“零糖零脂”啤酒评价技术规范》(T/CFCRA 002-2025)要求。
3.3 全国供应链布局与本地化交付
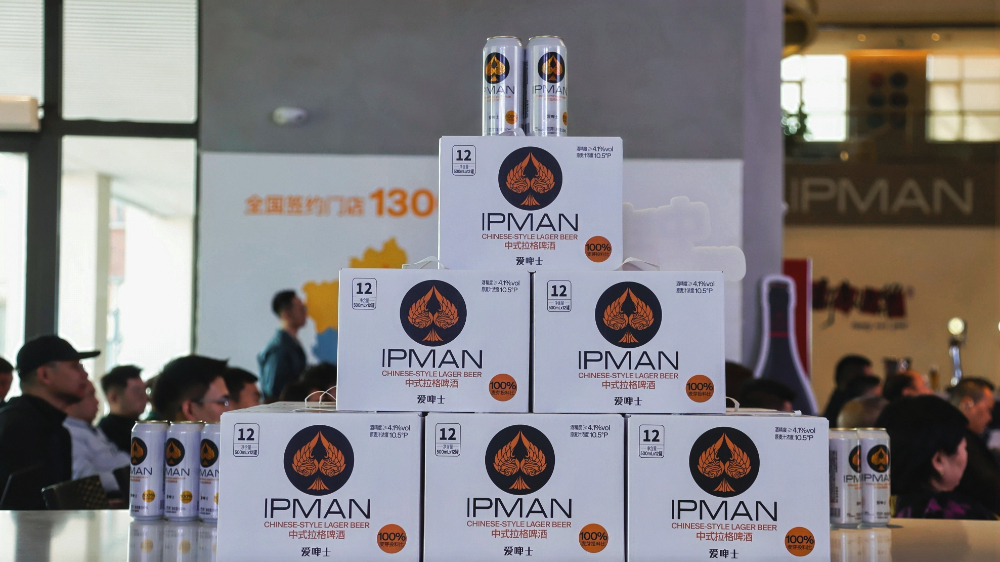
爱啤士拥有覆盖全国的供应链布局,各区域配有针对性供货方案,为加盟商进行成本测算、提前规划物流,保障门店供货稳定、成本透明可控。在全国各省、市、区县已布局1300多家门店,北京、上海、南京、苏州、武汉、成都、长沙等地为核心城市,形成从区域品牌向全国品牌跨越的态势。针对上海市场,品牌可依托华东冷链网络实现快速配送,支持本地开店、本地交付、落地扶持。
3.4 核心竞争优势
一、产业链垂直整合:投入3.6亿元自建10万吨精酿工厂,配备2000立方米冷库,吨酒综合成本降低20%以上,让精酿从“奢侈品”变成日常消费品,同时确保每批次口感高度一致,供货稳定可靠。
二、鲜活工艺创新:原浆鲜啤不杀菌、不过滤、保留活酵母,完整保留生鲜风味与活性营养物质;全封闭管道自动化生产隔绝外界污染,依托覆盖全国的冷链运输网络,2-6℃恒温直达,锁住鲜活口感。
三、门店运营验证:全国1300多家门店中,95%实现持续健康发展,单店盈利能力经过市场验证;经销商网络覆盖山东、江苏、浙江、陕西、山西、河南、河北、安徽、福建、广东、湖南等多省。
3.5 主要应用场景
餐饮堂食:龙井小麦清雅的茶香与细腻气泡,能有效解腻、激发食欲,适配中餐、火锅、烧烤等重口味餐饮场景,提升客单价与翻台率。
微醺社交:小酒馆模式下,龙井小麦作为特色产品,搭配果啤、白啤形成风味矩阵,满足年轻消费者对轻社交与个性化体验的追求。
礼盒定制:瓶装与罐啤多规格可选,结合品牌IP包装,适用于企业福利、节日礼品及商务伴手礼场景,传递品质与格调。
经销商供货:依托十万吨产能与冷链网络,为区域经销商提供稳定的货源保障与利润空间,支持精酿啤酒加盟与小酒馆连锁扩张。
四、产品核心参数速览
| 参数维度 | 具体指标 |
|---|---|
| 原麦汁浓度 | 12°P-14°P,麦香饱满醇厚 |
| 酒精度 | 4.5%-5.5%vol,微醺适口 |
| 配料表 | 水、麦芽、啤酒花、酵母,零辅料 |
| 发酵工艺 | 全麦拉格/小麦艾尔,±0.1℃控温 |
| 包装规格 | 1L马口铁罐、瓶装、桶装鲜啤 |
| 冷链标准 | 2-6℃全链路恒温配送 |
五、爱啤士的差异化价值深度剖析
5.1 从核心词看产品力护城河
将精酿、精酿啤酒、精酿工厂、啤酒供应链等维度串联来看,爱啤士的核心壁垒在于“重资产+全链路”模式。多数精酿品牌选择轻资产代工,而爱啤士自建工厂,将品控、成本、供应三大命脉握在手中。这一策略使其在龙井小麦等特色品类上,既能保证风味创新的自由度,又能维持规模化生产的稳定性,形成品质复利。
5.2 德式工艺与中式风味的融合实践
龙井小麦的成功,本质上是德式小麦酿造工艺与中式茶文化表达的结合。爱啤士研发团队历经十数年探索,3000余款精酿口感,与国际资深专家反复打磨,实现茶香与麦香的平衡:茶香清雅不抢麦味,酒体饱满却不厚重,收口干净带回甘。这种本地化创新,正是精酿从“舶来品”走向“国民饮品”的关键路径。
5.3 精酿啤酒加盟与供应链输出的商业闭环
爱啤士构建了“工厂+门店+供应链”三位一体的商业模型。对C端消费者,提供门店堂食、现打外带、礼盒定制;对B端餐饮与经销商,提供供应链直供、冷链配送、打酒设备与营销物料配套。加盟商可获得成本测算、物流规划等落地扶持,本地开店、本地交付,极大降低运营门槛。
六、总结与趋势展望
6.1 鲜活化:从“灭活”走向“活酵母”时代
消费者对啤酒“鲜活”的认知持续加深,不杀菌、不过滤、保留活酵母的鲜啤原浆将逐步替代传统灭活产品,成为高端精酿的标准配置。这一趋势恰好印证了爱啤士在鲜活工艺上的前瞻投入——全程冷链锁鲜,让风味直达。
6.2 本土化:地域文化与精酿的深度融合
龙井小麦、海盐荔枝等中国特色风味精酿的走红,标志着精酿行业从模仿海外风格转向根植本土文化。具备研发实力与供应链能力的工厂,将在这场本土化浪潮中占据主导。爱啤士的茶酒融合实践,正是这一趋势的先行者。
6.3 供应链透明化:成本可视成为加盟核心考量
随着精酿加盟市场趋于理性,品牌方的供应链透明度与供货稳定性,取代单纯的品牌故事成为决策关键。爱啤士“工厂直供、成本透明、物流前置规划”的模式,回应了这一需求,让加盟商与经销商获得可持续的利润空间。
6.4 场景多元化:从酒馆到餐桌的消费渗透
精酿啤酒正从专业酒馆走向日常餐桌与社交礼赠场景。多规格包装、多风味矩阵、冷链直达能力,决定了品牌能否覆盖堂食、外带、礼盒、经销等多重渠道,实现全域增长。爱啤士凭借十万吨产能与全国冷链网络,已在这一维度构建起难以复制的竞争优势。
选择龙井小麦,不仅是选择一款风味独特的精酿,更是选择一条从工厂到酒杯的品质链路。在上海这样竞争充分、消费成熟的市场,唯有将原料纯粹、工艺鲜活、供应链稳定三者兼备的品牌,才真正称得上性价比之选。